 +86-15371769898
 [email protected]
+86-15371769898[email protected]Als u uw dagen rond een flexografische pers doorbrengt, weet u al dat de rasterwals het stille lid van de bemanning is. Het raakt nooit de ondergrond, het heeft geen eigen imago en tijdens een drukke dienst kijkt niemand er nog een keer naar. Dan verandert de afdrukdichtheid, begint een opdracht die vorige maand goed is uitgevoerd, te worden ingevuld, of worden de highlights vlekkerig, en wordt de rasterwals de eerste verdachte.
Rasterdruk is eigenlijk een discipline van meten. De rol bevat inkt in duizenden kleine gegraveerde cellen, en de pers is afhankelijk van de geometrie van die cellen om hetzelfde volume inkt af te leveren vanaf de eerste afdruk tot aan de tienduizendste. Als de cellen goed zijn, gedraagt alles stroomafwaarts zich voorspelbaar: kleursterkte, dekking, coatinggewicht, droging. Als dat niet het geval is, zal geen enkele aanpassing van de viscositeit de klus redden.
We bouwen walsen sinds 2001, en rasterwalsen vormen het veeleisende deel van ons werk, omdat de toleranties meedogenloos zijn. Wat volgt is wat we hebben geleerd over hoe deze rollen worden gemaakt, hoe ze zich gedragen op de pers en wat hun levensduur werkelijk verkort.
De rasterwals draait in de inktpan of in een gesloten kamer, en inkt stroomt de cellen binnen terwijl deze ronddraait. Een rakel veegt vervolgens het oppervlak schoon, zodat de inkt alleen in de gegraveerde cellen onder het oppervlak achterblijft. Wanneer de rol de drukplaat raakt, geven deze cellen hun inhoud als een gecontroleerde film af op de verhoogde beeldgebieden.
In feite is de rol een volumetrisch meetinstrument, vermomd als een cilinder. Een gladde roller zou de inkt die eraan vastzat, overbrengen, en die hoeveelheid verandert met de snelheid, viscositeit en temperatuur. Een gegraveerde rol brengt een vast volume per oppervlakte-eenheid over, gedefinieerd door de diepte, vorm en aantal cellen.
Er volgen twee praktische gevolgen. Celgeometrie is de belangrijkste specificatie op de rol. En alles wat die geometrie verandert, of het nu gaat om slijtage, corrosie of inkt die hard in de cellen is opgedroogd, verandert ook het afdrukresultaat, meestal geleidelijk genoeg zodat niemand het merkt totdat een klant het merkt.
Elke rasterwals begint als een machinaal bewerkte stalen of aluminium cilinder. Alles wat volgt bestaat om een nauwkeurig patroon van cellen op het oppervlak te creëren en te beschermen.
Aluminium wordt veel gebruikt omdat het licht is en keramische coating goed accepteert; staal heeft vaak de voorkeur als stijfheid, breedte of hittestabiliteit van belang zijn. Bij een keramische wals wordt de basis gegritstraald en plasmagespoten met een chroomoxide of soortgelijke keramische laag, meestal enkele tientallen microns dik. De cellen worden vervolgens met een laser in dat keramiek gegraveerd, wat een scherpe, herhaalbare geometrie oplevert en een oppervlak dat zowel slijtvast als corrosiebestendig is. In een chroomrol worden de cellen mechanisch gegraveerd en de daaropvolgende verchroming zorgt voor hardheid en een goede inktafgifte.
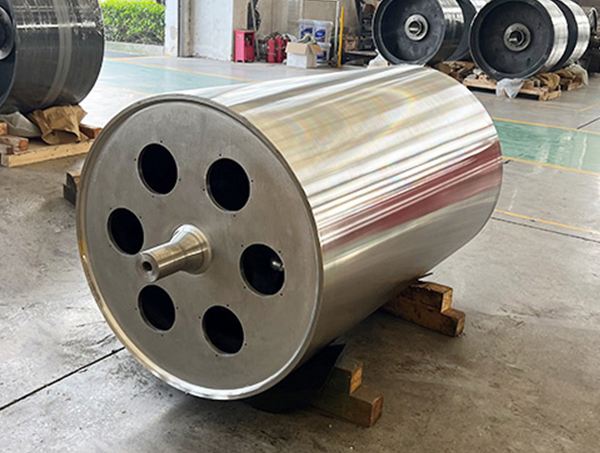
 Aluminium keramische rasterwals voor nauwkeurige flexografische inktoverdracht Lichtgewicht aluminium kern met keramische coating en lasergegraveerde cellen ondersteunt uniforme inktoverdracht, duurzaamheid en maatwerk voor flexografisch drukwerk en verpakkingen. Bekijk Product →
De celvorm is net zo belangrijk als het aantal cellen. Een zeshoekig patroon van 60 graden is het werkpaard voor de meeste flexo-inkten, omdat de cellen stevig in elkaar passen en de wanden ertussen dun blijven. Een ruitpatroon van 45 graden is gebruikelijk voor coatings en zwaardere films. Trihelische patronen passen bij stroperige materialen, en asymmetrische celvormen kunnen worden gekozen waar vrijgave moeilijk is. De hoek waaronder het patroon het rakelmes raakt, heeft ook invloed op hoe gelijkmatig het mes over het oppervlak veegt.
De hardheid van de coating is de andere helft van het verhaal. Een harder, dichter oppervlak houdt de celwanden langer intact onder schurende inkten, en daar schreven we over de voordelen van met harde legeringen beklede rollen als je de metallurgie achter die bewering wilt weten.
Er bestaat geen universeel beste rasterwals. De juiste keuze hangt af van de inkt, het substraat, de runlengte en de mate waarin de rol tijdens zijn levensduur wordt belast.
| Roltype | Oppervlak | Typisch werk | Relatieve levensduur |
|---|---|---|---|
| Aluminium keramiek | Lasergegraveerd keramiek op aluminium | Etiketten, flexibele verpakkingen, coatings | Lang |
| Staal keramiek | Lasergegraveerd keramiek op staal | Breed web, hoge snelheid, warme processen | Lang |
| Verchroomd | Mechanisch gegraveerd, verchroomd | Golfkarton, kraftpapier, zelfklevende coating | Matig |
| Metaal met harde coating | Harde legering of carbidelaag | Schurende inkten, zeer lange runs | Heel lang |
Als het om witte of metallische pigmenten gaat, is een metalen rol met een slijtvaste coating over meerdere jaren vaak de goedkopere optie, ook al kost dit vooraf meer.
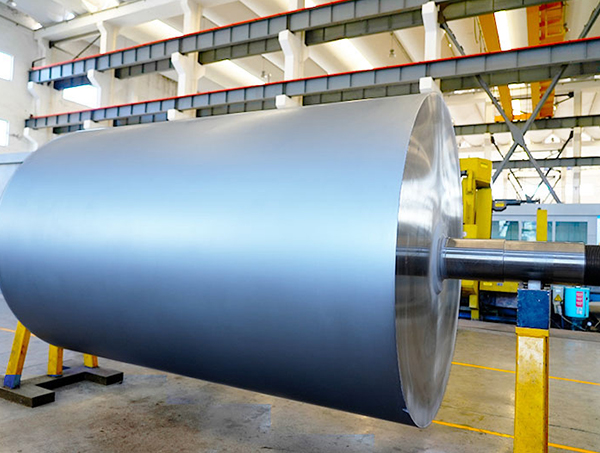
Slijtvaste metalen rasterwals voor veeleisende printtoepassingen Metalen rasterwals met geavanceerde oppervlaktebehandelingen voor schurende inkten, oplosmiddelen en rakelcontact, wat een consistente inktoverdracht en een lange levensduur ondersteunt. Bekijk Product → Rasterwalsen verschijnen bijna overal waar een gecontroleerde vloeistoffilm op een bewegend web of vel moet worden aangebracht. De gebruikelijke verdachten zijn onder meer:
Onze eigen productie heeft de neiging zich rond deze gebieden te clusteren. U kunt zien waar onze rollen op passen drukwerk en uitgeverij pagina, waarop de soorten apparatuur staan die wij leveren.
Twee cijfers vertellen je het meeste van wat je moet weten over een worp, en een derde legt uit waarom twee worpen met dezelfde nummers toch verschillend kunnen presteren.
Wanneer een klant ons vertelt dat een klus inkt snakt of overstroomt, zijn deze drie cijfers het begin van het gesprek.
Een rasterwals mislukt zelden plotseling. Het verliest langzaam volume en het verlies is gemakkelijk te missen. De meest voorkomende oorzaken zijn:
Het periodiek controleren van het celvolume met een microscoop of een volumemeter is de enige betrouwbare manier om te weten of een rol nog steeds doet wat hij deed toen hij nieuw was.
In de praktijk worden de meeste rasterproblemen opgelost met een routine in plaats van met een aankoop. Maak de rol na elke klus goed schoon, gebruik de zachtste methode om de inkt te verwijderen, bewaar de rol zo dat er niet tegen het oppervlak kan worden gestoten en registreer de celvolumemetingen zodat u eerder een trend dan een verrassing kunt zien. Als algemene regel geldt dat zodra een rol ongeveer vijftien tot twintig procent van zijn oorspronkelijke volume heeft verloren en schoonmaken hem niet meer terugbrengt, het tijd is om een vervanging te plannen in plaats van de dichtheid op de pers na te jagen.
Bij vervanging verdient een op bestelling gemaakte rol ook zijn geld. Omdat we machinaal bewerken uit staafmateriaal en onze eigen coatings aanbrengen, kunnen we werken vanaf uw tekening of vanaf een versleten monster, het basismateriaal en de coating afstemmen op de inkt die u daadwerkelijk gebruikt, en de lijnraster en het celvolume afstemmen op de taak in plaats van op wat er op de plank ligt. Elke rol wordt door elke productiefase gevolgd en geïnspecteerd voordat deze naar de volgende gaat. Zo houden we de uiteindelijke afmetingen waar de tekening zegt dat ze moeten zijn.
Als u een nieuwe rol specificeert, zijn de nuttige zaken die u ons kunt sturen het inkttype, het substraat, de lijnraster en het volume dat u nodig heeft, en de montagegegevens. Van daaruit kunnen we een constructie voorstellen en deze citeren.
Rasterdruk beloont aandacht voor kleine details. Een rol die wordt gemeten, schoongemaakt en op bewijsmateriaal wordt vervangen, zal jarenlang zijn dichtheid behouden, en de pers zal veel meer tijd besteden aan het printen dan aan het aanpassen.
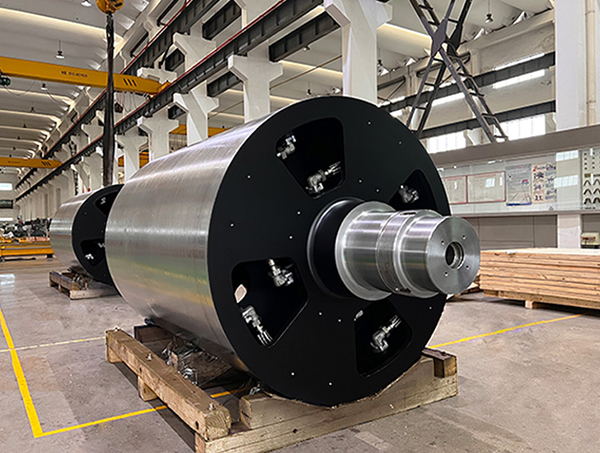
Toegewijd aan de ontwikkeling en productie van verschillende vormen rollen met verschillende rolstructuren.
Telefoon: +86-15371769898
E-mail: [email protected]
Voeg toe: 9 Lifa Avenue, Chengdong Town, Haian County, Nantong City, provincie Jiangsu, China
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Alle rechten voorbehouden.


